Дюралюмины Д16, Д1, Д19 в лентах
- от объёма, заполните заявку
Дюралюминиевые сплавы серии 2xxx: общая характеристика
Дюралюминиевые сплавы (дюрали, дуралюмины) — группа деформируемых алюминиевых сплавов системы Al–Cu–Mg, дополнительно легированных марганцем. Основные конструкционные марки — Д16, Д1 и Д19. По международной классификации дюралюмины относятся к серии алюминиевых сплавов 2xxx. Ближайший зарубежный аналог сплава Д16 — AA2024 (США) и 2A12 (Китай); Д1 соответствует AA2017.
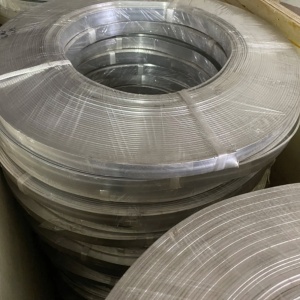
Эти сплавы упрочняются термической обработкой — закалкой с последующим естественным или искусственным старением. В закалённом и состаренном состоянии (Т) дюралюмины достигают предела прочности 380–480 МПа при плотности 2760–2800 кг/м³. Именно сочетание высокой удельной прочности с технологичностью делает дюралюминиевые ленты востребованным полуфабрикатом в авиастроении, машиностроении и приборостроении.
Химический состав сплавов Д16, Д1 и Д19
Химический состав дюралюминов регламентирован ГОСТ 4784-2019 (ранее — ГОСТ 4784-97). Все три сплава относятся к системе Al–Cu–Mg–Mn, но различаются соотношением легирующих элементов, что определяет различия в прочности, жаропрочности и коррозионной стойкости.
| Элемент | Д16 (1160) | Д1 (1110) | Д19 (1190) |
|---|---|---|---|
| Cu | 3,8–4,9 | 3,8–4,8 | 3,2–3,8 |
| Mg | 1,2–1,8 | 0,4–0,8 | 1,7–2,3 |
| Mn | 0,3–0,9 | 0,4–1,0 | 0,5–1,0 |
| Si | ≤0,50 | 0,20–0,80 | ≤0,50 |
| Fe | ≤0,50 | ≤0,70 | ≤0,50 |
| Zn | ≤0,25 | ≤0,25 | ≤0,10 |
| Ti | ≤0,15 | ≤0,15 | ≤0,10 |
| Be | — | — | 0,0002–0,005 |
| Al | основа | основа | основа |
Содержание в массовых процентах. Ti+Zr ≤ 0,20 % для Д16 и Д1. Каждая нерегламентированная примесь ≤ 0,05 %, сумма прочих примесей ≤ 0,15 %.
Роль легирующих элементов
Медь и магний — главные упрочнители. При термообработке они формируют дисперсные фазы CuAl₂ и S-фазу (Al₂CuMg), обеспечивающие основной прирост прочности. В сплаве Д16 повышенное содержание магния (1,2–1,8 %) по сравнению с Д1 (0,4–0,8 %) даёт более эффективное упрочнение при старении, что и объясняет более высокую прочность Д16. В сплаве Д19 содержание магния максимально среди трёх марок (1,7–2,3 %), а меди — несколько ниже, что смещает баланс упрочняющих фаз в сторону S-фазы и улучшает жаропрочность при температурах до 200–250 °C.
Марганец не образует общих упрочняющих фаз с алюминием, однако формирует дисперсные частицы Al₁₂Mn₂Cu (Т-фаза), которые тормозят рекристаллизацию и измельчают зерно, повышая вязкость разрушения.
Микродобавка бериллия в сплаве Д19 (0,0002–0,005 %) снижает окисляемость расплава и уменьшает склонность к межкристаллитной коррозии (МКК) после нагрева.
Кремний в сплаве Д1 нормирован в диапазоне 0,20–0,80 % (а не ограничен сверху, как в Д16) — он участвует в формировании фазовых составляющих совместно с медью и магнием.
Маркировка дюралюминиевых лент и расшифровка обозначений
Условное обозначение дюралюминиевой ленты включает марку сплава, вид плакировки и состояние материала. Расшифровка суффиксов:
| Суффикс | Значение |
|---|---|
| М | Отожжённый (мягкий). Максимальная пластичность, минимальная прочность. |
| Т | Закалённый и естественно состаренный. Оптимальное сочетание прочности и пластичности. |
| Т1 | Закалённый и искусственно состаренный. Повышенная прочность, меньшая пластичность. |
| Н | Нагартованный — упрочнённый холодной деформацией после изготовления. |
| ТН | Нагартованный после закалки и естественного старения. Максимальная прочность ленты. |
| А | Нормальная плакировка (2–4 % толщины на сторону). Защита от коррозии. |
| Б | Технологическая (утолщённая) плакировка (4–8 %). |
| Ш | Повышенное качество поверхности (шлифованная заготовка). |
Пример обозначения по ГОСТ 13726-97: Лента Д16.А.М 2×1200×РЛ ГОСТ 13726-97 — лента из сплава Д16, нормальная плакировка (А), отожжённая (М), толщиной 2,0 мм, шириной 1200 мм, нормальной точности, в рулоне.
Нормативная документация на дюралюминиевые ленты
Основным стандартом на ленты из алюминия и алюминиевых сплавов является ГОСТ 13726-97, введённый в действие с 1 января 1999 г. Стандарт распространяется на ленты из сплавов Д1 и Д16 (в числе прочих). Сплав Д19 не включён в перечень ГОСТ 13726, ленты из него поставляются по отраслевым стандартам (ОСТ) и техническим условиям (ТУ).
Листы и полосы из дюралюминия выпускаются по ГОСТ 21631-2023 (ранее — ГОСТ 21631-76). Химический состав всех трёх сплавов нормирован ГОСТ 4784-2019.
Сортамент ленты Д16 и Д1 по ГОСТ 13726-97
Ленты из сплавов Д16 и Д1 изготавливаются в следующем диапазоне размеров: толщина от 0,25 до 10,5 мм, ширина от 40 до 2000 мм. Ленты поставляются в рулонах. Предельные отклонения по ширине лент без обрезки кромок — не более +80 мм для сплавов Д1 и Д16.
Плакировка ленты выполняется алюминием высокой чистоты, обеспечивающим электрохимическую защиту основного сплава. Ленты изготавливаются без плакировки, с технологической или нормальной плакировкой — в зависимости от требований эксплуатации.
Механические свойства дюралюминиевых лент
Механические характеристики дюралюминия определяются главным образом видом термической обработки. Разница в прочности между отожжённым (М) и закалённо-состаренным (Т) состояниями может составлять двукратное значение.
Свойства сплава Д16 в различных состояниях
| Параметр | Д16М (отжиг) | Д16Т (закалка + ест. старение) | Д16ТН (нагартовка после Т) |
|---|---|---|---|
| σв, МПа | ≤235 | ≥440 | ≥460–480 |
| σ0,2, МПа | — | ≥290–320 | ≥350–410 |
| δ5, % | ≥12 | ≥10–19 | 7–10 |
| Твёрдость HB | ~42 | 105–125 | 125–130 |
Значения σв и δ5 зависят от толщины полуфабриката. Для листов (лент) толщиной 0,5–4,0 мм в состоянии Т типичный предел прочности — 440–450 МПа, предел текучести — 290–320 МПа, относительное удлинение — 10–19 %. Плакирование незначительно снижает прочностные показатели (в пределах 5–10 МПа), но существенно повышает коррозионную стойкость.
Сравнение Д16, Д1 и Д19 в состоянии Т
| Параметр | Д16Т | Д1Т | Д19Т |
|---|---|---|---|
| σв, МПа (листы) | 440–470 | 380–420 | 430–450 |
| σ0,2, МПа | 290–350 | 240–280 | 280–350 |
| δ5, % | 10–19 | 12–17 | 10–14 |
| Плотность, кг/м³ | 2780 | 2800 | 2760 |
| Модуль упругости E, ГПа | 72 | 72 | 72 |
| Макс. рабочая t, °C | до 120–175 | до 120–175 | до 200–250 |
Сплав Д16 обладает наивысшей прочностью среди трёх марок и является основным конструкционным дюралюмином. Д1 уступает по прочности, но технологичнее при горячей обработке и формообразовании. Д19 отличается повышенной жаропрочностью и меньшей склонностью к МКК — за счёт увеличенного содержания магния и микродобавки бериллия.
Физические свойства дюралюминия
Физические характеристики сплавов Д16, Д1 и Д19 близки между собой и не зависят от состояния термообработки:
| Параметр | Значение |
|---|---|
| Плотность | 2760–2800 кг/м³ |
| Температура плавления (солидус/ликвидус) | ~502–638 °C (Д16) |
| Коэффициент линейного расширения (20–100 °C) | 22,9 × 10⁻⁶ 1/°C |
| Теплопроводность (при 20 °C) | 120–130 Вт/(м·°C) |
| Удельная теплоёмкость (при 100 °C) | ~922 Дж/(кг·°C) |
| Модуль упругости E | 72 ГПа |
Термическая обработка дюралюминиевых лент
Термообработка — ключевая операция, определяющая эксплуатационные свойства дюралюминиевого проката. Дюралюмины относятся к термически упрочняемым сплавам: без закалки и старения их прочность остаётся на уровне мягкого алюминия.
Закалка
Закалка заключается в нагреве до температуры, при которой легирующие элементы переходят в твёрдый раствор, с последующим быстрым охлаждением. Режимы закалки дюралюминиевых лент:
| Сплав | Температура нагрева, °C | Среда охлаждения |
|---|---|---|
| Д16 | 495–505 | Вода при 20–40 °C |
| Д1 | 495–510 | Вода при 20–40 °C |
| Д19 | 500–510 | Вода при 20–40 °C |
Превышение температуры закалки выше верхнего предела ведёт к пережогу — оплавлению границ зёрен и необратимому падению прочностных и пластических характеристик. Дюралюмины особенно чувствительны к скорости охлаждения при закалке, поэтому закалочную среду подогревают до 30–40 °C для снижения термических напряжений и предотвращения коробления тонких лент.
Старение
Естественное старение (состояние Т) протекает при комнатной температуре в течение 4–5 суток. За это время из пересыщенного твёрдого раствора выделяются когерентные зоны Гинье — Престона (ГП-1, ГП-2), обеспечивающие максимальное упрочнение при сохранении хорошей пластичности. Состояние Т — наиболее распространённое для дюралюминиевых лент.
Искусственное старение (состояние Т1) проводится при 185–195 °C в течение 3–6 часов (для Д16). Это формирует метастабильные фазы θ» и S’, дающие дополнительный прирост прочности на 10–15 % по сравнению с Т, но со снижением пластичности и вязкости разрушения. Для Д19 искусственное старение применяется реже — этот сплав разрабатывался с учётом эксплуатации при повышенных температурах, где естественное старение обеспечивает более стабильную структуру.
Отжиг
Отжиг (состояние М) проводится при 340–380 °C с выдержкой 1–3 часа и медленным охлаждением (не более 30 °C/ч до 250 °C). Отожжённая лента обладает максимальной пластичностью и минимальной прочностью (σв ≤ 235 МПа для Д16М), что необходимо для операций глубокой вытяжки, гибки и штамповки.
Коррозионная стойкость и методы защиты
Дюралюмины из-за высокого содержания меди обладают пониженной коррозионной стойкостью по сравнению с техническим алюминием и сплавами серий АМц, АМг. Медь создаёт в структуре сплава катодные микрообласти (интерметаллиды CuAl₂), ускоряющие электрохимическую коррозию. При нагреве выше 80–100 °C и длительной эксплуатации дюралюмин становится склонным к межкристаллитной коррозии (МКК).
Среди трёх рассматриваемых сплавов наименьшую склонность к МКК после нагрева проявляет Д19 благодаря микродобавке бериллия и оптимизированному фазовому составу. Сплавы Д1 и Д16 более восприимчивы к МКК.
Плакировка
Основной метод антикоррозионной защиты дюралюминиевых лент — плакировка техническим алюминием (марок А7, А5 и др.). Слой плакировки наносится при горячей прокатке и составляет 2–4 % от толщины ленты на каждую сторону (нормальная плакировка, обозначение «А») или 4–8 % (технологическая, «Б»). Плакированная лента обозначается Д16АТ, Д16БТ и т.д.
Плакировка обеспечивает электрохимическую (протекторную) защиту: алюминий плакирующего слоя имеет более отрицательный электродный потенциал, чем основной сплав, и в коррозионной среде разрушается первым, защищая дюралюминий.
Анодирование
Для неплакированных лент и деталей из них применяется анодное оксидирование (анодирование) — формирование на поверхности защитной оксидной плёнки Al₂O₃. Анодирование в серной кислоте создаёт плёнку толщиной 6–20 мкм, значительно повышающую стойкость к атмосферной и питтинговой коррозии.
Технологические свойства дюралюминиевых лент
Обработка давлением
Дюралюминиевые ленты в отожжённом состоянии (М) хорошо поддаются холодной деформации: гибке, штамповке, вытяжке. Минимальный радиус гиба зависит от толщины и состояния: для Д16М — примерно 1,0–1,5 толщины ленты; для Д16Т — 3,0–4,0 толщины (упрочнённый сплав менее пластичен).
Обработка резанием
В закалённом и состаренном состоянии (Т) дюралюмины хорошо обрабатываются резанием — фрезерованием, точением, сверлением. Отожжённый металл склонен к налипанию на инструмент.
Свариваемость
Дюралюмины не рекомендуются для дуговой сварки плавлением из-за высокой склонности к образованию горячих трещин в зоне шва. Допускается контактная точечная сварка. Основные способы соединения дюралюминиевых деталей — заклёпочные, болтовые и другие механические соединения.
Области применения дюралюминиевых лент
Авиационная и космическая промышленность
Авиационный сплав Д16 — один из основных конструкционных материалов для планера самолёта. Ленты и листы Д16АТ используются для обшивки, панелей, шпангоутов, нервюр, лонжеронов и других силовых элементов. Сплав сохраняет работоспособность при температурах от -230 °C до +120 °C, что позволяет применять его в конструкциях, работающих в условиях космического вакуума и арктического холода.
Лента Д19Т находит применение в узлах, работающих при повышенных температурах (до 200–250 °C): элементы конструкций, расположенные вблизи двигателей, обшивка в зонах аэродинамического нагрева.
Машиностроение и транспорт
Дюралюминиевая лента используется для изготовления кузовных элементов автомобильной и железнодорожной техники, деталей вагонов, элементов несущих конструкций, где критичны малая масса и высокая прочность. Из ленты Д16Т штампуют крепёжные элементы, детали корпусов приборов, оснастку.
Приборостроение и электротехника
Ленты в состоянии М (отожжённые) применяются для деталей, получаемых глубокой вытяжкой и сложной гибкой, — корпуса приборов, элементы электрических аппаратов, экраны.
Особенности выбора марки и состояния ленты
Выбор между Д16, Д1 и Д19 определяется условиями эксплуатации:
Д16Т / Д16АТ — универсальный вариант для силовых конструкций при температурах до 120–175 °C. Максимальная прочность среди рассматриваемых сплавов. Плакированная лента Д16АТ — при необходимости коррозионной защиты без отдельного покрытия. Подробнее о листовом прокате из сплава Д16.
Д1Т — там, где прочность Д16 избыточна и требуется повышенная технологичность (формовка, клёпка). Исторически сплав Д1 был основным дюралюмином, но в листовом и ленточном производстве он всё больше уступает сплаву Д16.
Д19Т — для конструкций, работающих при повышенных температурах (до 200–250 °C) или в условиях, где критична стойкость к МКК после нагрева.
По состоянию поставки: лента в состоянии М подходит для деформации с последующей термообработкой потребителем; лента в состоянии Т — для непосредственного использования в конструкциях; лента ТН — для максимально нагруженных деталей с минимальными требованиями к пластичности.
Формы поставки дюралюминиевых лент
Дюралюминиевая лента поставляется в рулонах. Типовые параметры поставки лент из сплавов Д16 и Д1 по ГОСТ 13726-97:
| Параметр | Диапазон |
|---|---|
| Толщина | 0,25–10,5 мм |
| Ширина | 40–2000 мм |
| Точность по толщине | Нормальная или повышенная (П) |
| Плакировка | Без плакировки / А (нормальная) / Б (технологическая) |
| Состояние | М, Т, Н, ТН |
Ленты могут изготавливаться прокаткой на требуемую ширину или продольной разрезкой широких лент. При толщине до 1,0 мм допускается не более двух обрывов в рулоне; при толщине более 1,0 мм обрывы не допускаются. Более подробно о сортаменте — на странице алюминиевая лента.
Хранение дюралюминиевых лент
Неплакированные дюралюминиевые ленты хранятся в закрытых отапливаемых складах при относительной влажности не более 70 %. Контакт с медными и стальными изделиями недопустим — возникает гальваническая пара, ускоряющая коррозию алюминия. Плакированные ленты менее требовательны к условиям хранения, но также нуждаются в защите от влаги и механических повреждений.
Ленты в состоянии М (отожжённые) не имеют ограничений по срокам хранения перед последующей термообработкой. Закалённые ленты (Т, ТН) сохраняют стабильные свойства на протяжении всего срока службы конструкции при соблюдении температурных режимов эксплуатации.
Знаем нюансы применения различных марок
AA4043A · 9001/5 · 380 · 5865 C · SB 574 (N10362) · CAC911C · B 381 Grade F-32 · LC50 · INCONEL alloy MA 754 · S12791 · P-Al99.5 · F 4 (N 02233) · B 179 (852.1) · AoX 120 CrMo 29 2 · Tophet 80 A · AL-P7050 - T74511 · Pyromet N-155